
企业名称:大连塑料研究所有限公司
电 话:+86-411-66177850
18841186255
传 真:+86-411-86601784
地 址:辽宁省大连市旅顺口区凤河
南路18号
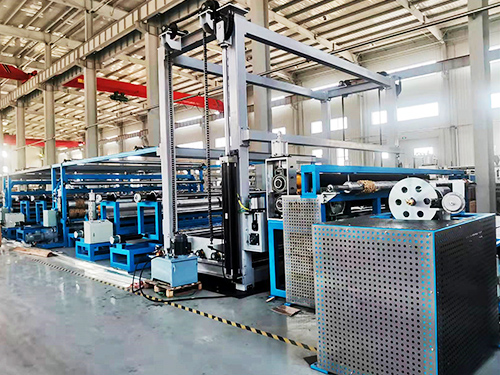
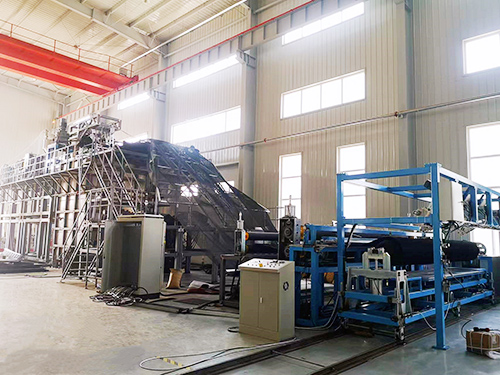
双向拉伸网生产线属于连续化挤出成型设备,生产过程中原料、温度、牵引速度、模口状态等因素,都会影响网片成型效果。做好故障排查,能够减少停机时长,维持生产稳定。排查工作应遵循先外部观察、再参数核验,最后拆解部件的顺序,避免盲目操作引发二次问题。
开机前,工作人员可以先完成基础状态检查,降低生产阶段故障发生概率。重点查看原料输送环节,确认料斗内部没有结块、杂质堆积,下料通道保持通畅。原料受潮或混入异物,容易造成螺杆进料不稳,出现出料断断续续的现象。同时核对加热区段温度显示,观察各区温控仪表读数是否稳定,加热圈、热电偶的接线位置有无松动,温度波动会直接影响熔体流动性,造成网丝粗细不均。
生产运行阶段,重点观察挤出与模头部分。当模头出料厚薄不一致,网筋出现断丝、缺筋问题时,优先查看模唇位置是否堆积焦料,焦料会改变熔体流出的间隙。清理模头时,需要等待设备降温至安全区间再操作。同时核对螺杆转速与牵引速度的匹配关系,两个参数配比失衡,会造成网片拉伸比例异常,网孔尺寸出现偏差。如果挤出压力持续走高,需要检查过滤网组件,滤网堵塞会带来压力上升,可按周期更换滤网组件。
拉伸单元是双向拉伸网生产线的核心部分,故障多集中在牵引辊与拉伸辊组。生产中若网片跑偏,可查看辊面是否附着残料,辊体有无磨损,辊两端压力是否均衡。辊面粘料会改变摩擦力,导致网片向一侧偏移。当网片拉伸断裂,除原料因素外,还要核对横向、纵向拉伸倍率设置,拉伸速度提升过快,容易超出材料承受范围。另外检查链条、传动皮带,确认有无松动、异响,传动部件间隙变化会带来速度抖动,影响成型稳定性。
冷却定型环节的故障,会影响成品外观与尺寸稳定性。冷却水槽或冷却辊温度波动,会让网片冷却速度不一致,出现网片翘曲。排查时查看冷却水循环管路是否通畅,循环水泵运行状态,清理管路内的水垢沉淀。冷却效果不足,网片定型不到位,后续收卷工序容易发生变形。
收卷与检测部分的排查,主要针对成品收卷不齐、松紧不一的情况。查看收卷张力控制系统,张力数值持续波动时,检查张力传感器和导向辊。导向辊转动卡顿,会造成网片输送阻力变化,成品卷出现鼓包、褶皱。同时留意设备运行过程中的异响与振动,出现异常声响,及时停机检查轴承、减速机润滑状态,补充或更换润滑油。
故障排查完成后,需要做好记录,登记故障现象、诱因以及处理方式。长期积累的故障记录,能够帮助运维人员识别设备损耗规律,制定定期保养计划。日常运维中,保持设备清洁,按时更换易损件,可减少同类故障反复出现。整套排查流程,需要操作人员熟悉设备结构,严格遵守停机检修规范,保障作业安全。


地址:辽宁省大连市旅顺口区凤河南路18号 电话:18841186255 邮箱:dsy@plasticdl.com


 淘宝旺旺