
企业名称:大连塑料研究所有限公司
电 话:+86-411-66177850
18841186255
传 真:+86-411-86601784
地 址:辽宁省大连市旅顺口区凤河
南路18号
双向拉伸网生产线设备如何解决断丝破网故障
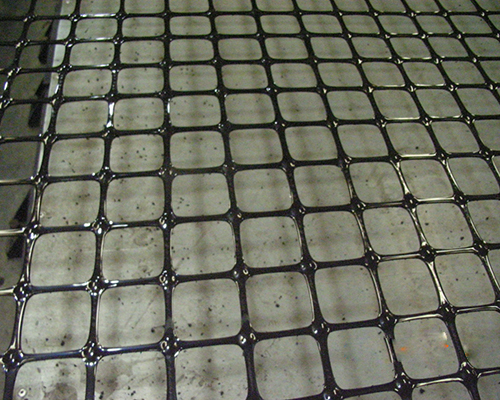
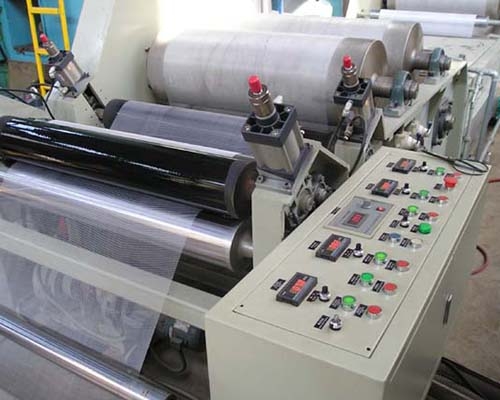
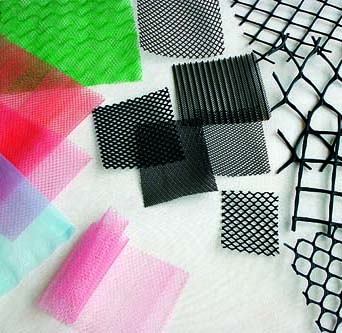
双向拉伸网生产线设备生产塑料拉伸网产品时,断丝、破网是比较常见的故障,故障发生后会造成停机、原料损耗,还会降低成品合格率。这类故障诱因分散在挤出、冷却、纵向拉伸、横向拉伸、牵引收卷等多个工位,排查需要遵循由浅入深的顺序,先区分原料问题、工艺参数偏差还是设备部件磨损。双向拉伸网生产线设备处理该类故障,需要建立标准化排查与整改流程,逐步消除不稳定因素,维持产线连续运行。
原料与挤出前段检查,是双向拉伸网生产线设备排查断丝破网的第一步。原料杂质、水分超标、回料添加比例波动,都会让挤出片材内部出现气泡、硬块、焦粒,在后续拉伸环节形成应力集中点,进而撕裂断丝。生产前做好原料筛选与干燥处理,控制回料掺混比例,减少异物混入。定期清理挤出机螺杆、模头,模唇位置的积料、碳化点会划伤片材,形成细微裂口,进入拉伸区后扩展为破网。同时稳定挤出温度,温度偏低片材塑化不足,脆性偏大;温度过高熔体强度下降,同样容易在拉伸阶段断裂,双向拉伸网生产线设备要保证各区段温控均匀,减少片材厚薄偏差。
冷却定型环节的状态核验,是双向拉伸网生产线设备减少隐性裂口的关键。片材从模头挤出后进入冷却辊,冷却辊表面划痕、辊面温差大、冷却水流不稳,会造成片材冷却不均匀,局部内应力不一致。冷却辊间隙错位、辊面粘附有析出物,会压伤片材表面,留下肉眼不易察觉的微裂纹。作业时定时清洁冷却辊表面,检查冷却水循环系统,调整辊面平行度,保证片材整体冷却速率一致。片材冷却过快,表层提前硬化,内部还未定型,后续拉伸受力不均,是很多间歇性断丝的源头,需要匹配合适的冷却节奏。
纵向拉伸单元故障处理,是双向拉伸网生产线设备重点关注的环节。纵向拉伸依靠几组牵引辊形成速差完成拉伸,辊面胶层磨损、局部掉胶、辊面粘料,会造成片材夹持摩擦力不均匀,局部打滑或者受力过载,出现断丝。牵引辊不同步、转速波动,会让拉伸比忽大忽小,超出材料承受范围。日常检查辊面状态,及时打磨或者更换受损胶层,校准编码器与传动参数,保证各牵引辊速比稳定。还要查看片材在拉伸辊之间是否跑偏,单边受力过大极易出现纵向裂口,调整纠偏装置,让片材居中走料。
横向拉伸烘箱与链夹系统维护,是双向拉伸网生产线设备解决大面积破网的核心。横向拉伸依靠链爪夹持片材两侧逐步扩幅,链夹开合卡顿、夹口有毛刺、个别夹爪松动、脱夹,会直接导致片材侧边滑脱或者被夹伤,拉伸过程中断开。烘箱内部温度分区失衡,局部区域温度偏低,材料延展性不足,扩幅时就会成片破裂。定期巡检链条、夹爪,打磨夹口毛刺,更换磨损弹簧,清理烘箱内挥发析出的助剂积垢;分区校准烘箱温度,保证网幅横向温度梯度平稳。扩幅速度与拉伸比例不能短时间大幅上调,升速、调幅操作循序渐进,给材料适应的过程。
牵引、过渡导辊与张力系统调整,是双向拉伸网生产线设备容易被忽略的部分。片材经过拉伸后,途经多根过渡导辊,导辊不转、轴承卡滞、辊边尖锐,会持续刮擦网面,慢慢磨断丝条。整条产线各段张力匹配失衡,前段张力偏小松弛、后段张力过大拉扯,网丝持续承受超额拉力,出现规律性断丝。逐一转动检查所有导向辊,卡死轴承及时更换,辊边倒角处理光滑;分段设定张力区间,利用张力传感器反馈微调,保证从纵拉、横拉到收卷,张力平缓过渡,避免张力突变冲击网体。
在线监测与日常预防性维护,帮助双向拉伸网生产线设备降低故障复发概率。加装断丝、破网在线检测装置,出现破损及时报警、减速,减少不良品持续产出。建立定期点检清单,覆盖模头、冷却辊、牵引胶辊、横拉链夹、传动轴承、温控模块、张力采集元件。同一位置反复断丝,做好标记,记录对应的参数、原料批次,锁定诱因,不要只做临时清理。更换原料、调整网孔规格之后,先低速试机,观察网面成型状态,确认稳定再逐步提速。
故障处理之后的试机验证与参数固化,完成双向拉伸网生产线设备整套处置流程。整改完毕先空载试运行,确认传动、纠偏、链夹动作顺畅,再低速进料,观察片材成型、拉伸、出网状态,持续一段时间无断丝破网,再提升至生产速度。将确认稳定的温度、拉伸比、张力、车速参数记录存档,作为同规格产品的基准参数。同时规范操作人员的调机习惯,禁止一次性大幅度修改拉伸比与车速,减少人为调整带来的冲击性故障。
总的来说,断丝破网不是单一设备问题,是原料、温度、拉伸比例、夹持结构、张力协同作用的结果。双向拉伸网生产线设备按照挤出冷却、纵拉、横拉、导辊张力的顺序逐项排查,找到应力集中、划伤、塑化异常点位,针对性维护调整,能够降低故障频次,让拉伸网成型过程更加稳定,减少停机损耗,保障持续生产。

地址:辽宁省大连市旅顺口区凤河南路18号 电话:18841186255 邮箱:dsy@plasticdl.com




 淘宝旺旺