
企业名称:大连塑料研究所有限公司
电 话:+86-411-66177850
18841186255
传 真:+86-411-86601784
地 址:辽宁省大连市旅顺口区凤河
南路18号
土工格栅生产线设备如何处理原料配比
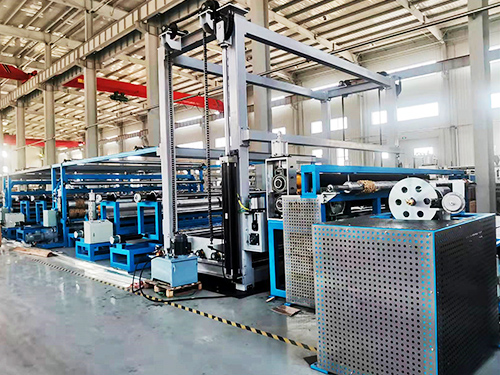
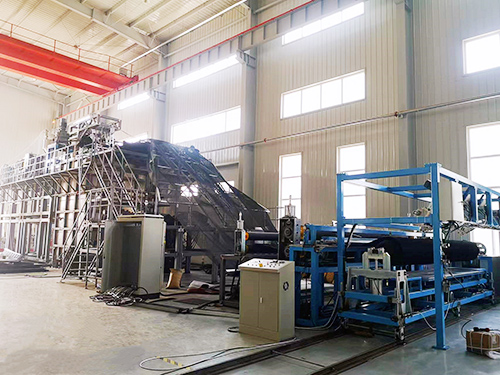
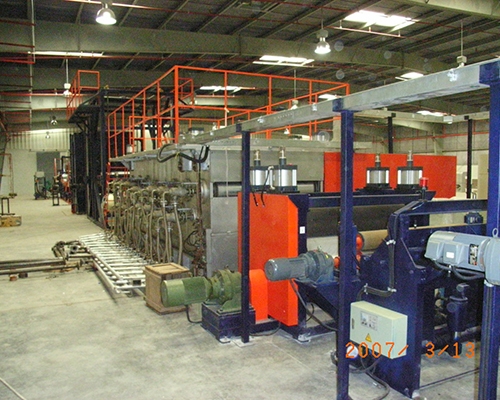
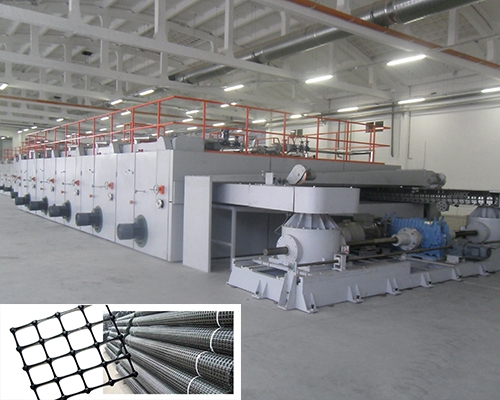
土工格栅成品的拉伸强度、蠕变性能、耐老化能力,和原料配比直接相关,配比波动会造成批次之间力学指标差异,甚至出现拉伸断裂、延伸率超标等缺陷。土工格栅生产线设备在原料配比管控上,需要结合产品类型,从配方定型、上料计量、混料搅拌、在线监测、异常处置、台账记录形成闭环管理,保证每一批混合料组分稳定,适配拉伸、挤出、成网工艺要求。
配方前期定型,是土工格栅生产线设备配比管控的基础。生产前根据格栅品类,区分塑料单向格栅、双向格栅、玻纤格栅等,确定基础树脂、母粒、助剂的种类与比例。常用原料包含聚乙烯、聚丙烯树脂,搭配抗老化母粒、炭黑母粒、相容剂、加工助剂。不同规格产品配方不一样,用于路基、边坡的土工格栅,抗老化助剂添加量更高。配方确定之后,先开展小试,测试物料流动性、拉伸指标,验证合格之后,再录入生产线工艺文件,不随意改动配比。更换原料牌号时,需要重新做小样试验,确认适配性。
自动计量系统精准送料,是土工格栅生产线设备稳定配比的核心手段。规模化生产线大多配备失重式喂料机,每种原料独立对应一套喂料单元,分别设定目标流量。土工格栅生产线设备启动后,控制系统实时称重,对比实际下料量和设定值,自动调节喂料螺杆转速,补偿下料偏差。颗粒原料、母粒分开存放,料仓做好标识,防止错料;料仓下料口加装破拱装置,粉料、母粒容易搭桥起拱,出现断料,造成配比失衡。人工辅助投料只适合少量助剂,投料后复核,优先以自动计量为主。
混料工序管控,保证土工格栅生产线设备混合料均匀一致。计量完成的原料送入高速混合机,控制搅拌转速、混合温度、混合时长,让树脂颗粒和母粒充分融合。混合温度不能过高,避免助剂提前分解;温度偏低,母粒分散效果差,局部组分集中。混料完成后转入冷却搅拌仓,降低物料温度,防止物料抱团结块。混料完成取样观察,物料颜色均匀,无明显色差颗粒,代表分散达标。如果混合时间不足,炭黑、抗老化助剂分散不均,后期格栅成品会出现局部强度不足。
输送与料仓隔离,避免配比二次偏移。土工格栅生产线设备的输送管道、中转料仓需要清理干净,不同配方切换生产时,彻底清仓,残留旧料混入新料,会改变组分比例。料仓做好密闭防尘,防止粉尘、水汽进入物料,水汽不仅影响挤出成型,还会干扰称重传感器读数。多条喂料管线独立输送,不共用管路,减少交叉混料。中转仓设置料位监测,缺料时及时报警,避免单一组分断料,长时间缺料生产会产出不合格半成品。
挤出前端在线监测,及时发现配比异常。土工格栅生产线设备在挤出主机进料段设置在线检测点位,通过熔体压力、熔体温度、电流变化辅助判断物料状态。配比异常时,熔体流动性发生变化,主机电流、模头压力会出现明显波动。操作人员定时取样,检测熔体流动速率,对比标准值。熔体指标偏离区间,立刻停机核查喂料系统,排查喂料机卡料、传感器漂移、料仓搭桥等问题,不要继续生产。炭黑含量、助剂含量可定期送检,验证配比是否符合设计要求。
异常处理与生产台账管理,形成土工格栅生产线设备配比管控闭环。发现喂料波动、组分缺失,先暂停挤出,隔离已经混合好的异常物料,单独标记,评估是否可以回用。传感器定期校准,失重秤长期使用会出现零点漂移,按照周期标定称重系统,保证计量准确。每一批次记录配方编号、各原料设定比例、实际下料数据、混料参数、熔体检测结果,留存样品。后续同规格复产,可以直接调取参数,减少试料时间。
定型配方、失重喂料计量、规范混料分散、做好换料清仓、在线监测加定期校准,土工格栅生产线设备可以稳定原料配比,保障土工格栅力学性能、耐老化指标稳定,降低不合格品产出。


地址:辽宁省大连市旅顺口区凤河南路18号 电话:18841186255 邮箱:dsy@plasticdl.com



 淘宝旺旺